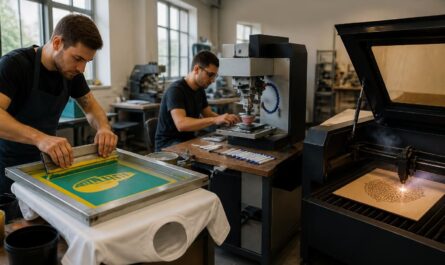
Sur une ligne de production, une pièce métallique n’est pas seulement un “produit”. C’est un support d’identité : lot, série, traçabilité, logos, parfois même des données lisibles à distance. La gravure laser sur métal est devenue l’approche privilégiée pour répondre à ce besoin, car elle offre un rendu très net, une précision de haut niveau et une durabilité reconnue. Pourtant, tout n’est pas magique : la qualité dépend du matériau, du type de laser, des réglages (puissance, vitesse, fréquence), de la profondeur recherchée et des conditions de préparation de surface. Autrement dit, on peut obtenir une marque quasi “permanente”, mais il existe des limites techniques qui apparaissent lorsque le choix de machine et les paramètres ne sont pas adaptés.
Chez COUTH, la technologie de pointe appliquée au marquage et à la gravure a justement été conçue pour industrialiser ces exigences : répondre à des cadences élevées, préserver l’intégrité de la pièce grâce à un procédé sans contact, et permettre une répétabilité fiable même lorsque les formats, les alliages ou les codes 2D changent. Dans cet article, on va passer du “beau résultat” à la compréhension concrète de ce qui rend la gravure laser performante… et de ce qui peut freiner le rendu, surtout dans les environnements réglementés comme l’automobile, l’aérospatiale ou le médical.
En bref :
- Gravure laser et marquage ne se valent pas : la gravure enlève de la matière (profondeur), le marquage altère surface et couleur.
- Le rendu dépend de l’alliage, de la réflectivité, de la préparation et des paramètres (fluences, passes, focalisation).
- La durabilité est généralement excellente : une marque stable, lisible et résistante à l’usure.
- Les limites existent : contraste parfois insuffisant, risque de fragilisation sur certains alliages, codes 2D mal lisibles après traitements.
- La qualité se pilote avec des protocoles : tests (abrasion, corrosion), contrôle optique/vision, traçabilité numérique.
Gravure laser sur métal : définition, rendu et différence avec le marquage
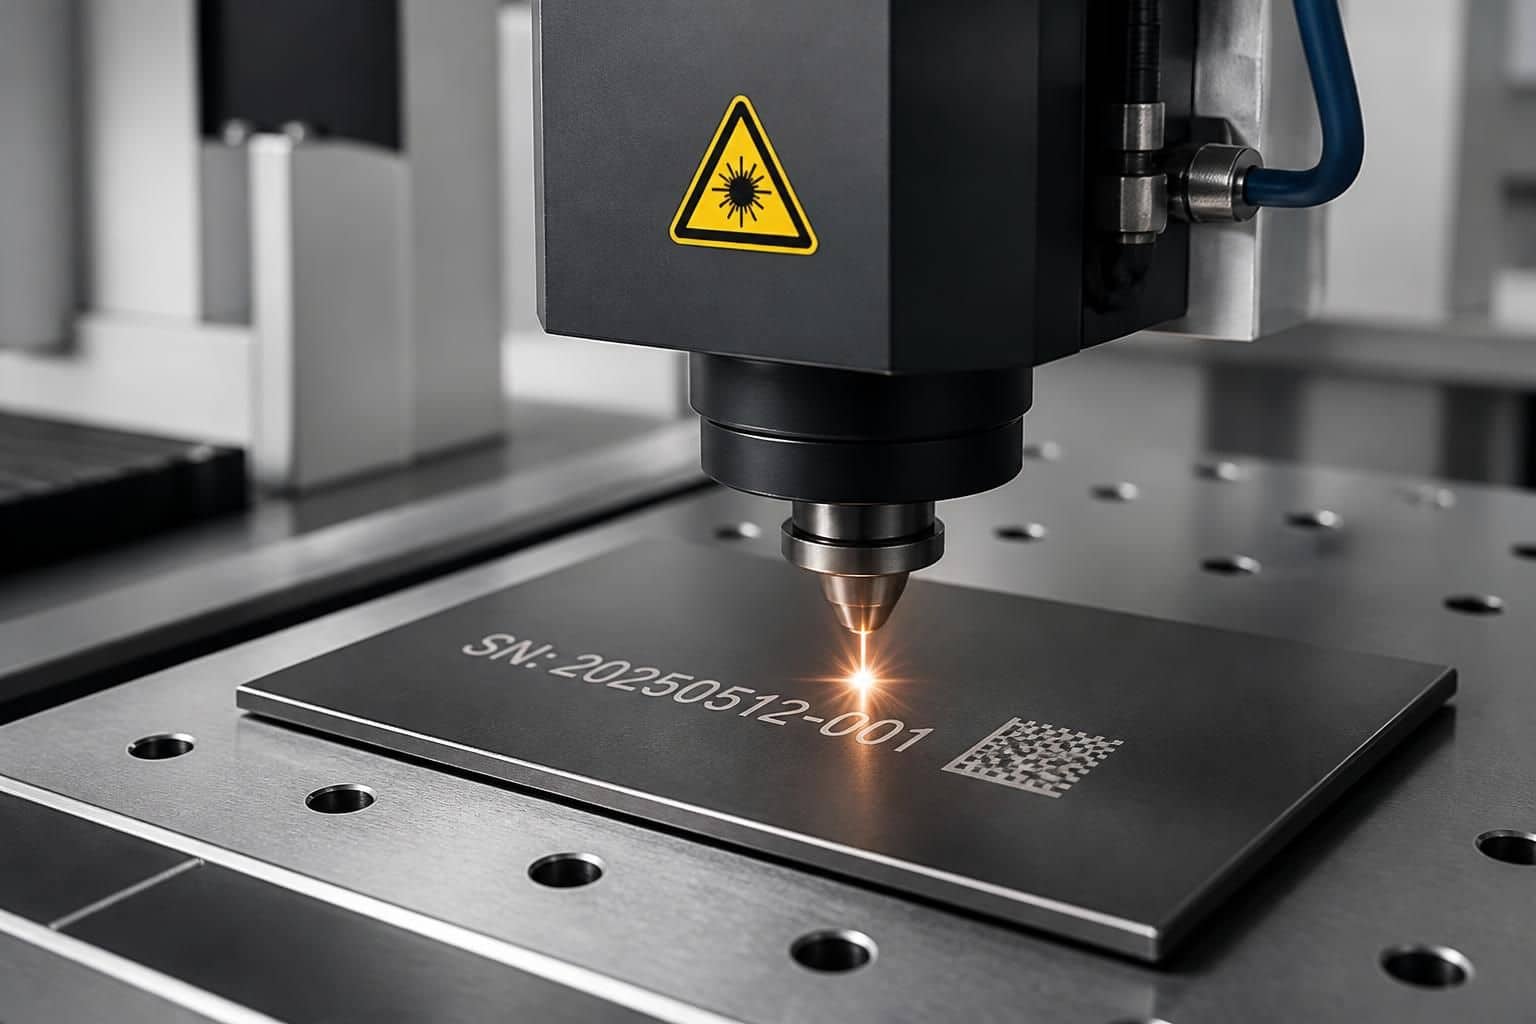
La gravure laser sur métal consiste à utiliser un faisceau focalisé pour retirer ou modifier localement la matière. Selon les réglages, on obtient une cavité plus ou moins profonde : c’est là que la profondeur devient un critère clé. À l’œil, le rendu varie d’un trait fin quasi “noirci” à une gravure nette, contrastée et parfois perceptible au toucher. Dans la pratique, l’objectif n’est pas seulement esthétique : il s’agit de fabriquer un identifiant qui résiste à la vie réelle du produit.
On confond souvent gravure et marquage. Le marquage laser est plutôt une altération de surface : on modifie la couleur ou la chimie sans enlever de matière. Cette approche est idéale pour des codes 2D ou des logos “propres” lorsqu’on veut préserver au maximum l’épaisseur ou l’état structural. La gravure, elle, enlève une couche du matériau et crée une empreinte mécanique “fixée” dans le support. Résultat : meilleure tenue face aux agressions et, souvent, une lecture plus robuste lorsque la pièce subit des nettoyages, des frottements ou des expositions.
Pourquoi le rendu semble “parfait” sur certaines pièces (et moins sur d’autres)
Le rendu dépend d’un ensemble de paramètres qui se répondent. D’abord, le matériau : acier inoxydable, aluminium, acier carbone, cuivre, laiton, ou métaux précieux ne réagissent pas pareil. Ensuite, la surface : une pièce dégraissée et nettoyée présente une absorption plus stable, donc un contraste plus prévisible. Enfin, la logique machine : longueur d’onde, puissance crête, durée d’impulsion, fréquence, vitesse de balayage, nombre de passes, et focalisation.
Prenons un exemple concret : une entreprise d’équipements industriels souhaite graver des numéros de lot sur des pièces en acier inoxydable utilisées en zones humides. Sur des pièces préparées à la même norme, la gravure ressort souvent très lisible. En revanche, si certaines pièces arrivent avec une couche d’oxyde plus épaisse ou une contamination résiduelle (huile de manutention), le contraste peut baisser. La technologie n’a pas changé, mais l’interface laser-métal a changé. L’effet est immédiat : code qui “respire moins”, lecture plus lente au scanner, retouches plus fréquentes.
Le fil conducteur : précision et cohérence de production
Dans les ateliers, la précision n’est pas un argument marketing isolé. Elle signifie que le motif, le code ou le texte restent reproductibles entre séries. Quand l’entreprise doit produire des milliers d’éléments identiques, une variation de paramètre peut créer un micro-différentiel de profondeur qui, à son tour, impacte la lecture automatique. C’est pour cela que les fabricants sérieux, à l’image de COUTH, insistent sur la configuration et la répétabilité du flux de production : du dessin informatique au réglage de la focalisation, puis au contrôle final.
Pour ceux qui se posent des questions pratiques sur les méthodes et la mise en œuvre, certains guides orientés “terrain” peuvent aider à structurer le choix d’équipement et les réglages de départ, comme ces conseils sur le marquage laser et ce focus sur les paramètres de gravure. L’intérêt n’est pas d’apprendre “au hasard”, mais de comprendre comment relier configuration, rendu et durabilité.
Une fois la logique gravure/marquage clarifiée, la question devient : comment obtenir un marquage qui dure, sans abîmer inutilement la pièce ? La section suivante détaille la procédure et les variables qui pilotent réellement la qualité.
Avant de régler “au feeling”, il faut visualiser la chaîne d’impact : préparation de surface → focalisation → énergie déposée → profondeur → contraste. C’est cette mécanique qui explique la différence entre une gravure “belle sur photo” et une gravure vraiment durable.
Procédure de gravure laser sur métal : étapes, réglages et contrôle qualité
Pour obtenir un résultat robuste, une gravure laser se pilote comme un processus. Le faisceau n’agit pas dans le vide : il dépend de l’état de la pièce, de la géométrie, du logiciel et surtout des réglages. Dans les environnements industriels, la qualité n’est pas vérifiée “à la fin seulement” : elle se construit étape par étape pour réduire le taux d’échec, les retouches et l’usure inutile.
La procédure générale comporte plusieurs phases. Sur une ligne de production, cette organisation ressemble à une recette technique. Chaque étape a un effet direct sur le rendu, la profondeur et la durabilité.
Préparation de l’équipement et du matériau
Tout commence par la vérification machine : état optique, stabilité, logiciel de commande à jour, paramètres enregistrés et correctement chargés pour la pièce. Ensuite, la préparation du matériau. Nettoyer n’est pas une option : dégraisser, éliminer poussières et contaminants, et s’assurer que la pièce est correctement calée. Pourquoi ? Parce que même un léger film (huile, traces de manipulation, résidus de polissage) peut modifier la manière dont l’énergie se répartit à la surface, donc le rendu et la résistance dans le temps.
Un cas fréquent : des ateliers qui gravent des séries de pièces en aluminium anodisé. Si l’on ne respecte pas la préparation (décapage approprié ou protocole stable), le contraste peut varier. Les codes 2D peuvent rester lisibles en interne, mais devenir difficiles à lire après un traitement thermique ou une étape de peinture. La gravure n’est pas “mauvaise”, elle est simplement moins compatible avec le cycle complet du produit.
Création du motif, configuration du laser et focalisation
Le motif provient d’un logiciel de dessin pour marquage et gravure. L’opérateur règle la taille, la position et les attributs du tracé : largeur de trait, orientation, et surtout logique de densité pour les codes 2D (DataMatrix, QR). Ensuite vient la configuration du laser : intensité, vitesse de marquage, fréquence. Sur certains métaux, une adaptation fine permet d’obtenir la même lisibilité avec une profondeur moindre, ce qui préserve mieux la surface.
La focalisation est souvent sous-estimée. Pourtant, la distance entre la tête et la surface impacte directement la taille du spot et donc l’énergie réellement déposée. On peut avoir une puissance correcte et un focaliseur mal réglé : le résultat devient irrégulier, avec un contraste qui semble “baver” ou un texte trop superficiel. D’où l’importance de procédures standardisées.
Démarrage, vérification et finition
Une fois les paramètres fixés, on lance la gravure. Puis on vérifie : qualité visuelle, profondeur et clarté des caractères, lisibilité des codes. Lorsque les standards sont élevés (automobile, aérospatiale, médical), cette vérification s’appuie sur des tests et des critères documentés. On ne se contente pas de regarder : on mesure, on compare, et on enregistre.
Assurance qualité : mesurer la profondeur, la lisibilité et la traçabilité
Les protocoles sérieux incluent la mesure des paramètres (profondeur, largeur de trait, contraste) et des essais physiques selon le contexte. Une résistance prouvée à l’abrasion ou aux cycles thermiques devient un argument solide quand le marquage doit rester lisible malgré l’usure. Souvent, on ajoute une inspection optique automatisée avec vision industrielle pour valider chaque pièce et limiter la variabilité humaine.
Enfin, la traçabilité numérique est indispensable en production moderne. On enregistre les paramètres de marquage, le lot, l’opérateur, la machine et l’environnement. Cette discipline facilite les audits et répond aux attentes ISO et IATF.
Pour aller plus loin sur les aspects “terrain” du contraste et des méthodes de réglage, des ressources comme ce guide pratique sur le contraste peuvent compléter votre check-list interne. Dans la section suivante, on relie ces notions à un cas d’usage concret : l’identification dans l’industrie sidérurgique, où la durabilité et la lecture tout au long du cycle de vie comptent autant que la précision initiale.
Durabilité des gravures laser sur métal : résistance, usure et facteurs d’échec
La promesse la plus recherchée reste la durabilité. En pratique, une gravure laser durable ne se résume pas à “ne s’efface pas”. Elle doit rester lisible, stable et résistante à l’environnement : abrasion mécanique, humidité, salinité, nettoyages, et parfois frottements répétés.
On observe généralement une excellente tenue dans le temps, parce que la gravure crée une empreinte ancrée dans la surface. Pourtant, la résistance dépend d’au moins cinq facteurs : le matériau, la préparation de surface, le niveau de profondeur et le type de réglage laser, la cohérence des paramètres sur toute la série, et les traitements ultérieurs appliqués au produit.
Ce qui rend la gravure durable : mécanisme et conditions
Lorsqu’on creuse correctement la surface, la marque devient moins sensible à l’érosion progressive. À la différence d’une simple décoloration, la lecture repose sur une géométrie de surface. Sur des aciers inoxydables, la résistance à la corrosion est souvent favorable, car le matériau support garde ses propriétés et la marque reste contrastée.
Sur l’aluminium, l’approche peut varier selon le type d’alliage et de finition. Un bon réglage peut créer un contraste durable, mais une combinaison mal calibrée (énergie trop faible, focalisation imprécise) produit un tracé trop superficiel : la marque peut alors s’atténuer plus vite sous nettoyage ou micro-abrasion.
Les limites : quand le contraste baisse ou quand la profondeur fragilise
Il existe des limites concrètes. Première limite : le contraste. Même si la gravure existe, elle peut être peu contrastée sur certains métaux très réfléchissants ou sur des surfaces contaminées. Deuxième limite : la profondeur. Une profondeur “excessive” peut générer une zone plus sensible à la fatigue locale sur certains alliages, surtout si le cycle industriel impose ensuite des contraintes thermiques ou mécaniques.
Troisième limite : le cycle complet du produit. Un code 2D gravé peut être parfaitement lisible “au départ” et devenir difficile à scanner après peinture, revêtement ou traitement thermique. La solution n’est pas de changer le design du code uniquement : il faut parfois ajuster la profondeur, revoir la préparation de surface, ou choisir un protocole de finition protectrice qui préserve la lisibilité sans dégrader la lecture.
Contrôle du contraste sans endommager la structure superficielle
Le contraste dépend du type de marquage, de l’alliage, de la réflectivité et des paramètres laser. Pour améliorer le contraste sans détériorer la structure, on agit sur plusieurs leviers : choisir une longueur d’onde adaptée (par exemple, lasers verts ou UV pour certains métaux très réfléchissants), ajuster la fluence (énergie par unité de surface) et calibrer le nombre de passages, et surtout traiter la surface en amont (nettoyage, dégraissage, décapage). Une finition protectrice transparente ou une passivation peut aussi aider à conserver la marque au fil du temps.
Pour les équipes qui structurent un protocole interne, les retours de pratique peuvent être éclairants, par exemple via ce contenu sur la préparation et la lisibilité et ce guide sur la résistance dans le temps. Une fois le sujet “durabilité” posé, il reste à comprendre comment réussir à la fois sur la sidérurgie et dans des secteurs réglementés où la traçabilité devient critique.
Dans les secteurs exigeants, la gravure laser est autant une affaire de qualité visuelle que de conformité documentaire et de lecture fiable par machine.
Industrie sidérurgique et traçabilité : identification, codes 2D et résistance à l’usure
Dans la sidérurgie, le marquage de métal a un rôle qui dépasse la simple identification. Une pièce n’est pas figée : elle traverse fabrication, distribution, opérations de transformation, puis utilisation. Les données gravées au laser deviennent des repères au fil du cycle de vie, utiles pour la traçabilité et parfois pour la maintenance ou le contrôle qualité tardif.
Concrètement, une pièce marquée peut porter la date d’élaboration, des informations de lot, des numéros de série, voire des repères qui aideront à suivre un produit jusqu’à son usage final. Le bénéfice est double : on facilite le suivi interne et on réduit la difficulté de contrôle à grande échelle lorsque les volumes sont importants.
Types d’identification : ce que le laser “met” sur la pièce
Il existe plusieurs formats utilisés en gravure laser sur métal selon les contraintes de lecture et de stockage d’information :
- Codes-barres : linéaires ou 2D (par exemple QR) pour numéro de série, date de fabrication et codes produit.
- DataMatrix : format 2D souvent privilégié lorsque la taille disponible est limitée et que l’on veut un stockage plus dense.
- Numéros de série : uniques, lisibles durablement pour le suivi pièce par pièce.
- Logos et marques : pour l’identification constructeur et l’intégrité de marque.
- Texte et données alphanumériques : informations de précaution, lots, mesures, dates.
Le choix du format dépend de l’industrie et des contraintes de lecture. Une même entreprise peut alterner entre gravure profonde pour une lecture robuste et marquage plus superficiel pour préserver une zone utile.
Lisibilité sur toute la chaîne : du scanner atelier aux environnements réels
Ce qui fait la différence entre une gravure correcte et une gravure “industrielle”, c’est sa lisibilité après traitements. Dans certains flux, la pièce subit des étapes de nettoyage, des opérations mécaniques ou des traitements de surface. C’est aussi là que la notion de rendu doit être pensée comme un compromis entre profondeur, contraste et intégrité.
Une approche simple consiste à définir dès le début un plan de validation : on grave un échantillon avec les paramètres cibles, puis on exécute les étapes ultérieures du process. Si le code se lit après traitement, la solution est validée. Sinon, on ajuste : plus de profondeur, fluence optimisée, ou traitement de surface plus maîtrisé.
Conformité et vitesse : la gravure automatisée comme levier de productivité
Un avantage majeur réside dans la vitesse de marquage. Sur une ligne, la gravure est automatisée, donc le temps de main d’œuvre diminue. En plus, la reproductibilité assure la cohérence du marquage sur des séries longues. Cette discipline renforce la résistance documentaire : on sait quel opérateur, quelle machine, quels réglages ont produit la marque.
Pour compléter le sujet côté processus, certains guides d’approche peuvent être utiles pour comprendre comment organiser le choix de marquage et anticiper les contraintes, comme ce contenu sur la préparation et la constance et ce focus sur le choix de procédé. La suite logique est de comprendre comment choisir la machine laser adaptée : c’est le point où la majorité des projets trébuchent.
Choisir la bonne technologie de gravure laser sur métal : machine, paramètres et volumes
La question “quelle machine pour quel métal ?” devient centrale dès qu’on dépasse le prototype. Beaucoup de projets échouent non pas à cause de la technologie, mais à cause d’un mauvais alignement entre machine et application : puissance insuffisante, champ de travail inadapté, logiciels trop rigides, ou absence d’intégration traçabilité.
La technologie de type laser fibre se distingue souvent pour les performances sur métaux, notamment grâce à son efficacité énergétique et à sa stabilité. Toutefois, le “bon” choix se fait selon quatre angles : volume de production, géométrie des pièces, alliage et finition attendue, et impératifs logiciels (traçabilité, intégration ERP/MES).
Volume de production : du prototypage à la série
À faible volume, on peut parfois démarrer avec des solutions plus compactes. En revanche, lorsqu’il faut graver en série, la vitesse de balayage et la puissance utile deviennent des critères économiques. L’entreprise cherche alors à réduire les temps de cycle sans perdre en lisibilité : un code 2D doit être scannable à cadence élevée.
Sur des pièces de grandes dimensions, la taille du champ de travail est déterminante : si la zone gravable est trop petite, on perd du temps en repositionnement, donc on augmente le risque d’alignement. À l’inverse, sur petites pièces, un champ trop grand peut signifier un investissement plus élevé sans bénéfice réel.
Géométrie et contraintes : surfaces planes, courbes, irrégularités
Les pièces ne sont pas toujours plates. Pour des formes courbes ou des surfaces irrégulières, un système de mise au point plus sophistiqué ou une logique de balayage adaptée peut éviter les variations de profondeur. C’est aussi là que la répétabilité compte : si la profondeur varie trop sur une surface, la lecture automatique peut échouer.
Alliage, profondeur et résistance attendue
Sur certains métaux, obtenir une profondeur suffisante est essentiel pour la résistance à l’usure. Sur d’autres, un marquage plus superficiel mais contrasté peut suffire si le cycle produit est “doux”. Les réglages laser pilotent cette logique : impulsions et énergie déposée influencent la matière modifiée.
Une bonne pratique consiste à lancer une matrice de tests avec plusieurs réglages et à observer le rendu final après traitements. Cette méthode évite d’utiliser un paramètre unique “valable pour tout”. En industrie, ce type d’approche coûte cher car elle augmente les rebuts.
Logiciel, intégration et traçabilité numérique : la performance invisible
Un bon équipement ne se limite pas à graver : il doit tracer. Les systèmes modernes peuvent intégrer des codes 2D uniques reliés à la base de données. On ajoute ensuite une capture par caméra ou un contrôle vision pour vérifier que la gravure respecte des tolérances définies. Enfin, on enregistre les métadonnées : heure, machine, opérateur. Cela facilite les audits et réduit les retouches.
Pour ceux qui cherchent à structurer l’achat et comparer les options, des ressources pratiques comme ce guide sur l’évaluation des machines et ce contenu sur l’intégration et la traçabilité permettent de cadrer les critères dès le départ. Une fois la machine choisie, il reste un dernier enjeu : les secteurs réglementés, où la moindre erreur de conformité devient critique. C’est le thème suivant.
Quand la conformité prime, la gravure laser devient un acte “qualifié” : paramètres maîtrisés, contrôles documentés, et preuves de lecture et de tenue dans le temps.
Limites et défis en secteurs réglementés : conformité, biocompatibilité et lisibilité en conditions extrêmes
Dans des secteurs comme l’automobile, l’aérospatiale ou le médical, la gravure laser sur métal est soumise à des exigences strictes. Il ne s’agit pas seulement de faire un marquage “visible” : il faut assurer une traçabilité complète, une reproductibilité, et une tenue dans des environnements difficiles. Les limites apparaissent lorsque l’entreprise sous-estime l’impact des normes, des cycles de traitement et de la variabilité des alliages.
Un point commun entre ces secteurs : les processus sont audités. Les paramètres de marquage doivent être enregistrés. Les tests environnementaux doivent être documentés. Et les codes doivent rester lisibles après les étapes prévues.
Certifications et enregistrements : le poids de l’audit
En automobile, la conformité IATF 16949 impose une rigueur documentaire. En aérospatiale, AS9100 demande une maîtrise des processus et une traçabilité renforcée. Dans le médical, ISO 13485 exige une discipline similaire, surtout lorsqu’il est question de dispositifs et d’instruments nécessitant une qualité constante.
Concrètement, l’équipe ne peut pas se contenter de régler une machine “une fois”. Elle doit prouver : quelles valeurs ont été utilisées, sur quelle machine, à quel moment, et comment on a vérifié la conformité. Les contrôles vision industrielle et la mesure des paramètres (contraste, profondeur, lisibilité des codes 2D) répondent à ces exigences.
Biocompatibilité, stérilisation et risque de fragilisation
Dans le médical, les défis sont spécifiques. Sur un implant, la gravure ne doit pas introduire de contaminants ni générer des microzones fragiles qui pourraient compromettre l’intégrité ou la stérilité. Cela implique un paramétrage minutieux et un contrôle de la température locale pendant le traitement.
Dans l’aérospatiale, un raisonnement similaire s’applique : certains alliages peuvent réagir de manière non linéaire au laser. Si l’énergie et la profondeur ne sont pas ajustées, on peut créer des zones plus sensibles. La stratégie est alors de calibrer la technologie et de valider par test : cycles thermiques, exposition à des conditions environnementales spécifiques, et contrôle de la lisibilité post-traitement.
Lisibilité dans des conditions extrêmes : codes 2D après peinture ou revêtement
Un code 2D doit parfois être lu après des processus qui modifient l’apparence : peinture, revêtements, passages thermiques. C’est ici que la profondeur et le contraste deviennent décisifs. Si le marquage est trop superficiel, le traitement peut “noyer” le code. Une approche de validation complète consiste à tester la lecture après chaque étape du process, et pas uniquement avant.
Traçabilité numérique avancée : efficacité opérationnelle et réduction des retouches
Pour améliorer l’efficacité, la traçabilité numérique s’intègre à la gravure. On relie un identifiant unique (DataMatrix/QR) à des données produit dans l’ERP/MES. Des caméras vérifient la présence et la qualité du marquage, puis enregistrent les métadonnées. Certaines entreprises poussent encore plus loin avec des systèmes sécurisés de type enregistrement numérique pour les produits sensibles ou de grande valeur.
Cette approche réduit les retouches, améliore la productivité et augmente la confiance. Et surtout, elle transforme le marquage laser en un système de gouvernance de production, pas seulement en une étape de finition.
Pour les équipes qui doivent choisir une stratégie de production et limiter les risques, les ressources pratiques et comparatives peuvent aider à structurer les décisions, comme ce guide sur les choix de systèmes et ce contenu sur les enjeux de contrôle. Avec ces bases, on peut maintenant regarder les innovations qui redéfinissent l’équilibre entre rendu, durabilité et performance.
Innovations émergentes en gravure laser métal : meilleure efficacité, contraste et intégration inspection
Le domaine évolue rapidement, avec une logique très industrielle : réduire la consommation d’énergie, améliorer la précision, accélérer les cadences et renforcer la fiabilité. L’objectif est toujours le même : obtenir un marquage plus durable, avec moins de variabilité. Là où certaines entreprises voient seulement une “machine à graver”, les leaders voient un système complet de production et de contrôle.
En 2026, les tendances mises en avant s’articulent autour de la performance laser, des matériaux récepteurs, de l’intégration inspection et de l’optimisation logicielle.
Lasers à fibre plus économes et impulsions ultra-courtes
Les lasers à fibre à faible consommation d’énergie deviennent plus présents. Ils réduisent les coûts et améliorent la stabilité. Par ailleurs, des modes à impulsions ultra-courtes (femtosecondes, picosecondes) permettent de réduire la zone affectée par la chaleur. Pour le marquage sur métaux, cela peut signifier : moins de déformation, meilleure finition, et parfois une meilleure tenue dans les contextes où la microstructure doit rester intacte.
Matériaux récepteurs et revêtements intermédiaires pour le contraste
Sur certains métaux, l’enjeu n’est pas “graver”, c’est “rendre lisible et stable”. Les innovations explorent des revêtements intermédiaires qui augmentent le contraste, afin de nécessiter moins d’énergie laser. Cette approche peut aider à limiter la profondeur nécessaire tout en préservant la lisibilité.
On retrouve cette logique dans des applications où la pièce subit des traitements après coup : si l’on peut rendre le contraste stable plus facilement, la marque résiste mieux aux étapes ultérieures.
Équipement hybride : marquer et inspecter dans la même machine
Un saut opérationnel important consiste à intégrer l’inspection dans le flux. Les équipements hybrides combinent gravure et contrôle visuel automatisé. Ainsi, la pièce sort avec une validation immédiate. La conséquence : moins d’arrêts de production pour chercher une cause, moins de rebuts, et un feedback rapide pour ajuster les paramètres en cas de dérive (lot matière, état de surface, etc.).
Intelligence artificielle : optimisation adaptative et détection des défauts
L’IA devient un levier de productivité. Elle analyse les données de marquage : défauts de contraste, irrégularités de lignes, taux d’échec. Ensuite, elle peut proposer une optimisation adaptative des paramètres selon le lot ou le type d’alliage. Ce n’est pas une simple “fonction bonus” : c’est une manière de rendre la technologie plus robuste face à la variabilité industrielle.
Dans une logique de durabilité, ces innovations jouent aussi sur l’efficacité énergétique et la réduction des déchets : moins de retouches, moins de matière inutilement retirée, meilleure conformité à la première tentative.
Quand la durabilité se joue aussi sur l’environnement
Enfin, certaines installations intègrent des pratiques liées aux énergies renouvelables et au captage/traitement des fumées. Pour les ateliers soumis à des exigences environnementales, la conformité ne concerne pas seulement le produit fini : elle concerne aussi le processus.
Ce panorama montre que la gravure laser sur métal avance vers une logique système : précision, profondeur maîtrisée, durabilité vérifiée et limites mieux anticipées. Pour terminer, voyons des réponses directes aux questions les plus fréquentes.
La gravure laser sur métal s’efface-t-elle avec le temps ?
En général, la gravure laser est très durable car elle crée une empreinte stable dans la matière. La tenue dépend toutefois du matériau, de la profondeur choisie, de la préparation de surface et des traitements ultérieurs (peinture, nettoyages, cycles thermiques). Un protocole de validation et des essais d’usure garantissent la résistance attendue.
Comment améliorer le contraste sans creuser trop profondément ?
Le contraste dépend du matériau, de la réflectivité et des paramètres (puissance, vitesse, fréquence, énergie par surface) ainsi que de la propreté de la pièce. Pour éviter une pénétration excessive, on ajuste la fluence, on limite le nombre de passes, et on privilégie une préparation de surface rigoureuse ; des longueurs d’onde adaptées et, si nécessaire, des revêtements protecteurs peuvent aider.
Quelle identification est la plus adaptée : QR code, DataMatrix ou numéro de série ?
Cela dépend de la taille disponible, de la distance de lecture et du besoin de stockage d’information. Le QR est souvent pratique pour des scans rapides, tandis que le DataMatrix est fréquemment choisi pour sa densité et sa lecture sur petites zones. Les numéros de série conviennent pour la traçabilité pièce par pièce. Le bon choix se valide par test de lecture après le cycle complet du produit.
Pourquoi le marquage peut être lisible au début mais moins après peinture ou revêtement ?
La peinture ou le revêtement peut réduire le contraste ou masquer un marquage trop superficiel. Une solution consiste à augmenter la profondeur de gravure, optimiser les paramètres pour un contraste plus stable, et valider la lisibilité après traitement plutôt qu’avant traitement uniquement.
Repères pratiques : paramètres, choix de matériau et critères de décision
Pour aider à passer du concept à la décision d’atelier, voici un tableau de repères reliant matériau, objectif de rendu et critères de réglage. À considérer comme une base de travail : la validation par tests reste la méthode la plus sûre.
| Matériau | Objectif typique | Impact sur la gravure (rendu / profondeur) | Point d’attention (limites) |
|---|---|---|---|
| Acier inoxydable | Traçabilité, codes 2D, numéros | Contraste généralement stable ; bonne tenue à la corrosion | Contaminants de surface : baisse possible de lisibilité |
| Aluminium | Marquage fin, identification industrielle | Rendu net si paramètres et état de surface sont maîtrisés | Réflectivité élevée : contraste parfois plus délicat |
| Acier carbone | Marquage robuste, gravure durable | Possibilité de profondeur efficace pour résistance à l’usure | Prévoir le cycle de corrosion/traitement après marquage |
| Laiton / cuivre | Personnalisation, motifs détaillés | Gravure souvent fine et appréciée en décoration | Variabilité selon finitions et oxydation |
| Or / argent (métaux précieux) | Personnalisation haut de gamme | Détails très fins, rendu premium | Risque d’altération si réglages trop agressifs ; exigence de contrôle |
Checklist d’achat : éviter les erreurs fréquentes
Avant de signer, une méthode simple consiste à vérifier que l’équipement correspond aux contraintes réelles de votre production. Voici une liste utile pour cadrer la décision :
- Compatibilité matériau : la machine peut-elle produire le contraste et la profondeur attendus ?
- Vitesse de marquage : respect du temps de cycle en production.
- Champ de travail : adaptation aux dimensions des pièces sans repositionnement inutile.
- Logiciel : gestion de motifs complexes, codes 2D et contrôle des paramètres.
- Traçabilité : enregistrement des paramètres, intégration avec ERP/MES.
- Contrôle qualité : vision industrielle possible, validation de tolérances et d’accessibilité des codes.
- Coûts d’exploitation : maintenance, disponibilité du service, durabilité des optiques.
Quand ces critères sont traités dès le départ, la technologie de gravure laser devient un levier fiable de productivité et de conformité, avec un rendu constant et une durabilité vérifiée malgré les contraintes industrielles.
Ressources complémentaires
Pour approfondir certaines dimensions (paramètres, contraste, structuration process), vous pouvez aussi consulter des guides orientés pratique, par exemple le guide sur marquage laser et les conseils pour améliorer la lisibilité.